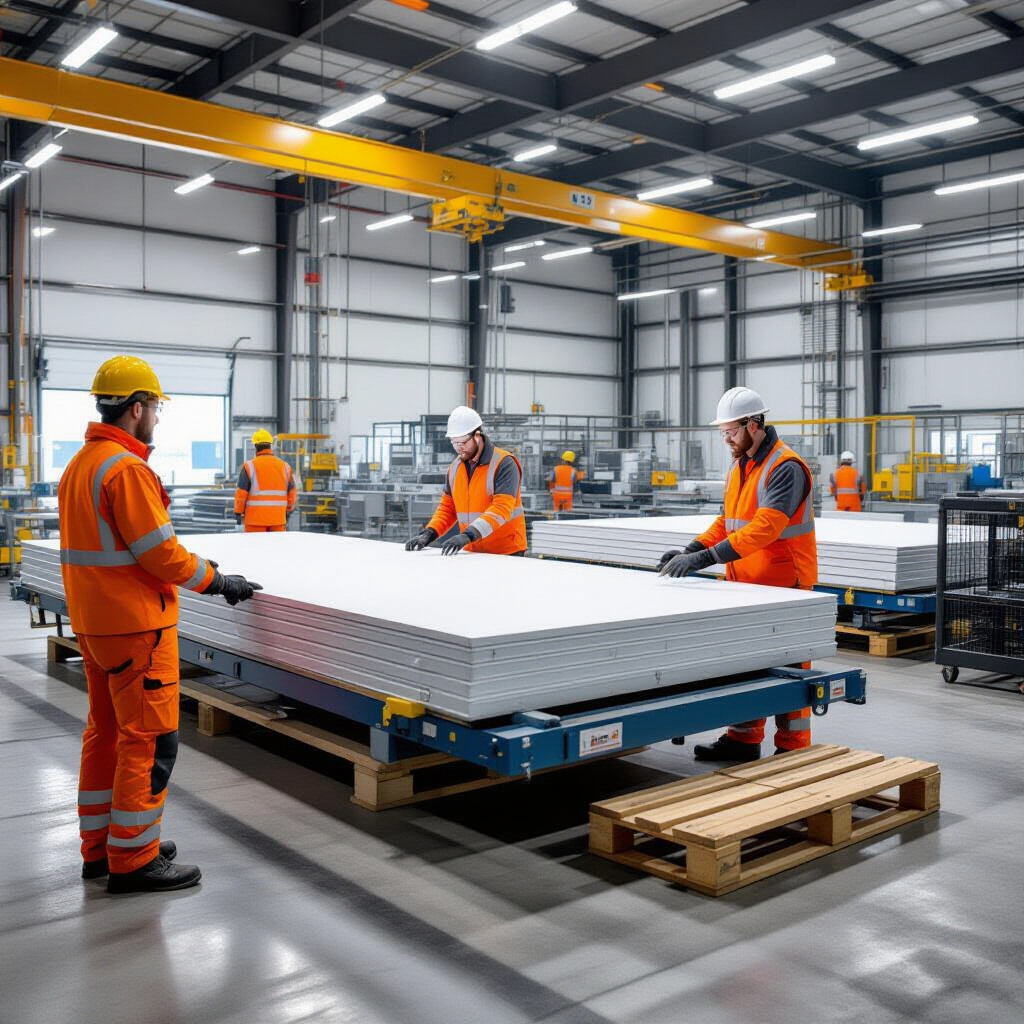
Материалы и конструкция сэндвич-панели
Сэндвич-панель состоит из двух наружных облицовок и расположенного между ними теплоизоляционного сердечника. Облицовки защищают внутренний слой от влаги и механических воздействий, а также повышают жёсткость изделия. Сердечник влияет на теплопроводность, массу и поведение панели при эксплуатации. Конструкция стыка и точность размеров определяют, насколько плотно соединятся соседние изделия.
Облицовки и защитные покрытия
Для наружных слоёв обычно применяют тонколистовую оцинкованную сталь с полимерным покрытием. Толщина металлического листа часто находится в диапазоне 0,4–0,7 мм; конкретное значение зависит от требований к панели и технологии линии. Профилирование формирует рёбра и волны, которые повышают жёсткость облицовки. Цинковый слой замедляет коррозию, а полимерное покрытие защищает поверхность от влаги и повреждений. До обработки проверяют толщину, плоскостность и целостность рулонного металла. В строительстве также используют Гофролисты: их рёбра и волны повышают жёсткость листа.
Виды теплоизоляционного сердечника
В панелях используют минеральную вату, пенополистирол, пенополиуретан и PIR — разновидность жёсткого пенополиизоцианурата. Минеральная вата состоит из волокон и не поддерживает горение, однако её свойства зависят от плотности, ориентации волокон и защиты от увлажнения. Пенополистирол и полимерные пены легче, а их теплопроводность обычно ниже, чем у минеральной ваты. Для ряда пенополимеров характерен диапазон теплопроводности около 0,022–0,040 Вт/(м·К), но фактическое значение зависит от состава и условий испытаний. Сердечник подбирают с учётом назначения панели и требований к пожарной безопасности.
Основные этапы производства
Процесс включает подготовку облицовок, формирование профиля, изготовление или подачу сердечника, соединение слоёв, прессование и резку. В зависимости от типа изделия между операциями могут находиться нанесение клея, заливка полимерного состава и выдержка до отверждения. На каждом этапе параметры сырья и оборудования влияют на геометрию и прочность сцепления.
Подготовка и профилирование облицовок
Рулоны устанавливают на размотчики, после чего металлическая лента проходит через правильные и профилирующие валки. Они формируют замковые кромки и рисунок поверхности без нарушения защитного слоя. Перекос рулона, износ валков или неверная настройка зазора способны вызвать волнистость, царапины и расхождение размеров. Перед нанесением клея поверхность очищают от пыли, масла и других загрязнений, поскольку они ухудшают сцепление материалов.
Формирование сердечника, соединение слоёв и резка
Минеральную вату нарезают на ламели или плиты и укладывают между облицовками. В панелях с пенополистиролом чаще используют заранее сформированные блоки, которые соединяют с металлом клеем. Для пенополиуретана и PIR дозирующее оборудование смешивает компоненты и подаёт их в пространство между листами. Реакция смеси сопровождается вспениванием и отверждением. Пресс удерживает слои в заданном положении, пока соединение не наберёт требуемую прочность. После выдержки режущий узел задаёт длину панели; точность реза зависит от синхронизации подачи и работы пилы.
Оборудование и различия технологических линий
В состав линии могут входить размотчики, профилирующие станки, дозаторы, устройства подачи утеплителя, пресс, режущий узел и транспортёры. Компоновка оборудования определяется типом сердечника и способом соединения слоёв. Для каждой операции настраивают скорость подачи, положение облицовок и режим прессования.
Непрерывное и периодическое производство
На непрерывной линии облицовки движутся через последовательные рабочие зоны, а панели формируются потоком и разрезаются на заданные отрезки. Такой процесс требует согласованной скорости профилирования, подачи сердечника и резки. При периодической схеме отдельные пакеты слоёв собирают и прессуют партиями. Она позволяет менять конфигурацию изделий между циклами, но требует переналадки и контроля каждого пакета. Выбор схемы влияет на организацию производства, а не отменяет проверки готовой продукции.
Особенности изготовления панелей с разными сердечниками
Для минеральной ваты критичны равномерность укладки и ориентация ламелей: пустоты между ними создают участки с ухудшенной теплоизоляцией. При использовании пенополистирола контролируют раскрой, плотность прилегания и распределение клея. Для пенополиуретана и PIR важны точность дозирования, соотношение компонентов и температура сырья: отклонения могут вызвать неоднородность пены или недостаточное заполнение полости. Режим прессования согласуют с толщиной панели и временем отверждения состава.
Контроль качества и безопасность производства
Контроль проводят на этапах подготовки сырья, соединения слоёв и приёмки готовых изделий. Он помогает обнаружить дефекты до упаковки: отклонения геометрии, повреждения покрытия, пустоты в сердечнике и участки слабого сцепления.
Проверка геометрии, сцепления и характеристик изделия
Измеряют длину, ширину, толщину и прямолинейность кромок, проверяют замковое соединение и состояние металлической поверхности. Прочность сцепления оценивают испытанием образцов на отрыв или расслаивание: разделение слоёв указывает на проблему подготовки поверхности, нанесения клея либо прессования. Теплопроводность устанавливают лабораторными методами, а не только по внешнему виду панели. Для выявления локальных дефектов применяют осмотр торцов и выборочное вскрытие контрольных образцов.
Риски при работе с оборудованием и компонентами
Движущиеся валки и транспортёры создают риск захвата, а режущий узел — травмирования частицами и острыми кромками. Опасность снижают ограждения, блокировки, аварийные остановы и отключение оборудования перед обслуживанием. При работе с компонентами полимерных сердечников нужны местная вентиляция, соблюдение инструкций по хранению и средства защиты кожи и органов дыхания. Металлические листы перемещают с применением подходящих захватов, а обрезки и отходы удаляют по установленному порядку.